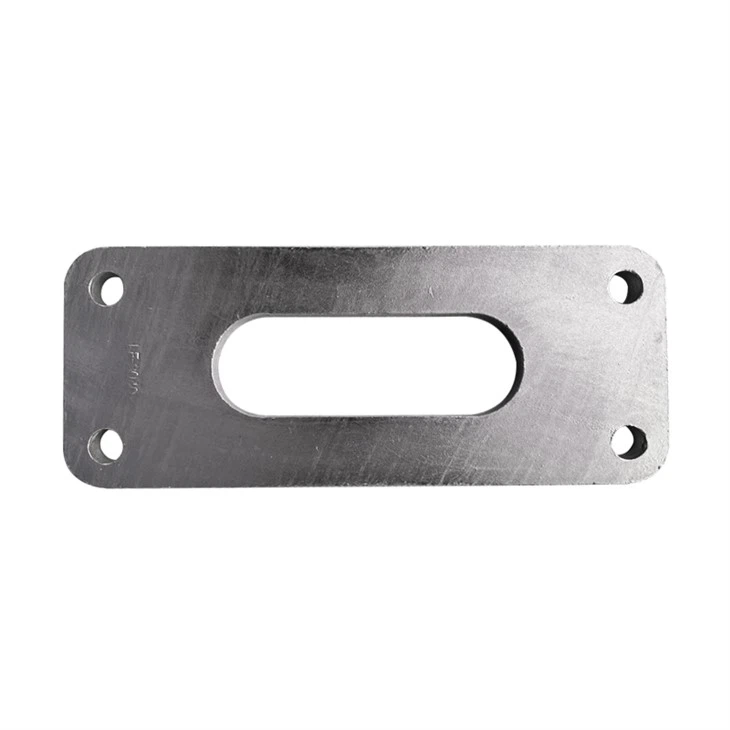
Prosés produksi inti panas -dip galvanized yoke pelat revolves sabudeureun "substrat processing → surface pretreatment → panas-dip galvanizing → post-treatment → inspeksi jeung kiriman". Tiap hambalan merlukeun kontrol ketat leuwih precision, kabersihan, sarta kualitas palapis pikeun mastikeun sipat mékanis, résistansi korosi, sarta kasaluyuan pelat nyambungkeun. Léngkah-léngkah khusus nyaéta kieu:
Pilihan substrat: Dumasar kana tingkat tegangan (110kV / 220kV / 500kV / UHV) sareng beban dipeunteun tina pelat panyambung, pilih pelat baja kakuatan tinggi alloy low atanapi forgings anu nyumponan standar sapertos GB / T 700 (Q235) sareng GB / T 1591 (Q345) pikeun mastikeun yén kakuatan tensile sareng geseran substrat sorangan. narekahan alatan cacad dina substrat).
Motong bahan: Ngagunakeun motong seuneu CNC, motong plasma, atawa motong laser, pelat baja dipotong kana blanks nurutkeun bentuk (rectangular, triangular, Y - ngawangun, jsb) tina gambar design plat nyambungkeun. syarat konci: The motong edges kedah datar, bébas tina burrs, retakan, atawa résidu oksida, sarta kasalahan dimensi kudu dikawasa dina ± 1mm (pikeun mastikeun akurasi processing saterusna).
Stamping: Pikeun pelat kandel atawa jenis kalawan sarat stress tinggi, anu blanks sanggeus motong kudu ditempatkeun dina pencét forging atanapi stamping pencét sarta dibentuk ku forging paeh pikeun nyaring séréal internal tina logam jeung ningkatkeun kakuatan sakabéh.
Liang Mesin: Ngagunakeun mesin pangeboran CNC atawa puseur machining, liang baud, liang gantung, sarta interfaces sambungan séjén tina panas -dip galvanized yoke pelat anu persis machined nurutkeun gambar. Toleransi diaméterna liang dikawasa dina kelas H12 (± 0.15mm), sareng kasalahan jarak liang Kurang atanapi sami sareng ± 0.5mm pikeun mastikeun cocog sareng bolts insulator, clamps, sareng perkakas anu sanés. Tepi liang dibuleudkeun (R langkung ageung atanapi sami sareng 2mm) pikeun ngahindarkeun konsentrasi setrés anu disababkeun ku ujung anu seukeut sareng nyegah akumulasi palapis nalika galvanizing.
Ujung grinding: Grind nu cut edges, bukaan, sarta surfaces tina pelat nyambungkeun maké kabayang grinding atawa mesin polishing pikeun miceun burrs, flash, sarta tanda machining; reshape sarta ngabenerkeun bagian cacad pikeun mastikeun yén kasalahan flatness tina plat nyambungkeun nyaeta Kurang atawa sarua jeung 2mm / m.
degreasing alkalin: Neuleumkeun plat nyambungkeun dina tank degreasing basa dina 60-80 derajat pikeun 10-20 menit pikeun miceun minyak permukaan, motong cairan, jeung lebu; bilas tuntas ku cai bersih pikeun mastikeun euweuh residual minyak tetep. Pickling pikeun panyabutan karat: Neuleumkeun plat nyambungkeun degreased dina 15-20% asam hidroklorat pickling tank pikeun 15-30 menit pikeun miceun permukaan skala oksida, keyeng, jeung film oksida rolling; aduk rutin salila pickling pikeun nyegah panyabutan karat lengkep di wewengkon nu tangtu.
Perawatan Fluxing: Teundeun piring rinsed kana mandi flux dina 70-80 derajat sarta neuleumkeun pikeun 3-5 menit pikeun ngabentuk pilem fluks seragam dina beungeut cai. Pilem ieu tiasa ngasingkeun hawa sareng nyegah oksidasi sekundér substrat; eta oge ngurangan tegangan permukaan cairan séng, sahingga cairan séng ka merata nutupan beungeut substrat.
Perlakuan immersion séng: Paké gantungan husus pikeun vertikal nempatkeun pelat nyambungkeun garing kana cairan séng jeung neuleumkeun eta salila 3{1}}5 menit pikeun mastikeun yén cairan séng pinuh baseuh beungeut substrat jeung ngabentuk séng metallurgically kabeungkeut -lapisan alloy beusi + lapisan séng murni struktur komposit. Ieu ogé prosés anu paling penting dina piring yoke galvanized hot-dip.
Dikontrol séng cooling: The séng -pelat immersed lalaunan diangkat kaluar tina cairan séng, jeung kaleuwihan cairan séng dina beungeut cai ditiup kaluar ku gantungan ngageter atawa péso hawa pikeun ngadalikeun ketebalan palapis; lajeng aranjeunna disimpen dina tank cai cooling pikeun cooling gancang, nu refines nu kristal palapis sarta ngaronjatkeun karasa tur ngagem lalawanan;
Beberesih jeung polishing: Saatos cooling, make sikat kawat atawa grinding roda pikeun ngabersihan nodules séng, scars séng, jeung tanda fixture dina beungeut nu panas -dip pelat yoke galvanized pikeun mastikeun beungeut rata; ngalakukeun beberesih sekundér tina bukaan pikeun nyegah akumulasi palapis mangaruhan panempatan baud.